
Peça descolando da mesa ou com cantos levantados? Como resolver o warping na impressão 3D
Resposta rápida: quando a peça solta da mesa no meio da impressão ou os cantos sobem e entortam, o nome disso é warping (empenamento). Na maioria dos casos, a solução está em quatro passos, nesta ordem: lavar a mesa com detergente e água morna, conferir no fatiador se o tipo de mesa e a temperatura batem com o filamento, adicionar brim ou "orelhas" nos cantos e proteger a impressora de vento e ar-condicionado. Abaixo, o porquê de cada um e o passo a passo no Bambu Studio.
O que é warping e por que ele acontece?
Todo filamento dilata quando esquenta e encolhe quando esfria. Na impressão 3D, as camadas de baixo esfriam primeiro e, ao encolher, puxam a peça para dentro. Se a força desse encolhimento for maior que a aderência na mesa, os cantos levantam ou a peça inteira solta, explica o guia de warping do All3DP. Por isso o problema aparece mais nas pontas e em peças grandes e retas, e pode surgir só no fim da impressão.
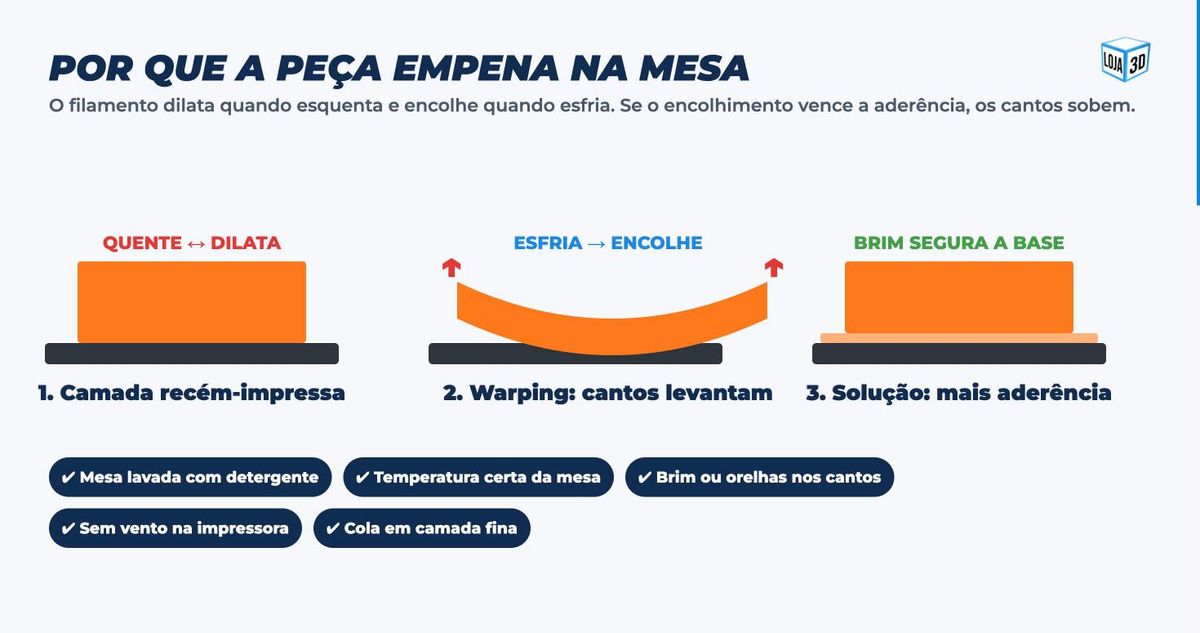
Quanto maior e mais reta a base, maior a força que puxa os cantos para cima.
O Murilo, do 3D Geek Show, explica no vídeo abaixo os erros mais comuns que fazem a peça descolar e mostra como limpar direito a mesa PEI:
▶ Por que suas peças descolam da mesa da impressora 3D?, do 3D Geek Show (5 min, em português).
1. Lave a mesa com detergente, não com álcool
É a causa número um e a solução mais barata. A gordura dos dedos fica presa na textura da mesa e tira a aderência. A Wiki da Bambu Lab recomenda:
- tirar a placa da impressora segurando pelas bordas;
- lavar com detergente de louça, esfregando com esponja macia ou escova para alcançar a textura;
- enxaguar com água morna;
- secar com papel toalha e não tocar mais na área de impressão.
A própria Bambu Lab avisa que o álcool pode só espalhar a gordura na mesa texturizada, em vez de removê-la. Lave a placa sempre que a aderência piorar ou que alguém mexer nela com as mãos.
2. Confira o tipo de mesa e a temperatura no fatiador
Os perfis de filamento do Bambu Studio já vêm com a temperatura de mesa certa para cada material. O problema começa quando o perfil foi editado ou quando a mesa escolhida no fatiador não é a que está na impressora. Segundo a Wiki da Bambu Lab:
- se a aderência estiver fraca, aumentar um pouco a temperatura da mesa ajuda;
- exagerar no PLA e no PETG traz outros problemas, como entupimento e "pé de elefante" (a base espalhada);
- se você criou um perfil próprio, confira a temperatura da mesa com a recomendada pelo fabricante do filamento.
Atenção a um detalhe que aparece no fórum da Bambu Lab: quem imprime suporte em PETG numa peça de PLA pode ver a mesa esquentar acima do ideal para o PLA, e os cantos entortarem. Na dúvida, faça o suporte no mesmo material da peça.
3. Use brim ou "orelhas" nos cantos
O brim é uma aba fina impressa em volta da base. Ele aumenta a área de contato com a mesa e segura a peça no lugar. Depois, é só destacar. A Bambu Lab recomenda o brim justamente para peças que empenam ou soltam.
Se você não quer uma aba inteira, use as orelhas de brim (brim ears): pequenos discos só nos cantos, que dão menos trabalho para tirar. No Bambu Studio, segundo a Wiki da Bambu Lab:
- selecione a peça e mude o tipo de brim para "Painted" (pintado);
- abra a ferramenta de orelhas de brim e clique nos cantos da peça para adicionar uma orelha (botão direito remove), ou use a geração automática;
- ajuste o diâmetro das orelhas;
- fatie: as orelhas só aparecem na pré-visualização depois de fatiar.
O vídeo do Mota 3D LAB mostra essa configuração no Bambu Studio com uma peça real:
▶ Peça descolando da mesa? Faça essa configuração no Bambu Studio, do Mota 3D LAB (5 min, em português). O exemplo é um organizador de cabos.
4. Proteja a impressora de vento e corrente de ar
Vento de janela, porta aberta ou ar-condicionado batendo direto na impressora esfriam um lado da peça mais rápido que o outro, e esse lado puxa mais. Mude a impressora de lugar ou proteja-a do vento. Em materiais que encolhem mais, como ABS e ASA, uma impressora fechada faz muita diferença, porque mantém o ar quente em volta da peça.
5. Ainda solta? Use cola na mesa
A cola em bastão ou a cola líquida da Bambu Lab criam uma camada que segura a peça sem grudar demais. Segundo a Wiki da Bambu Lab, ela é indicada para as mesas Cool Plate, High-Temperature Plate e Engineering Plate, sempre em camada fina. Teste antes numa peça pequena: cola demais pode deixar a peça difícil de soltar.
O canal Flá Maker 3D mostra como resolveu o problema de aderência numa A1 Mini:
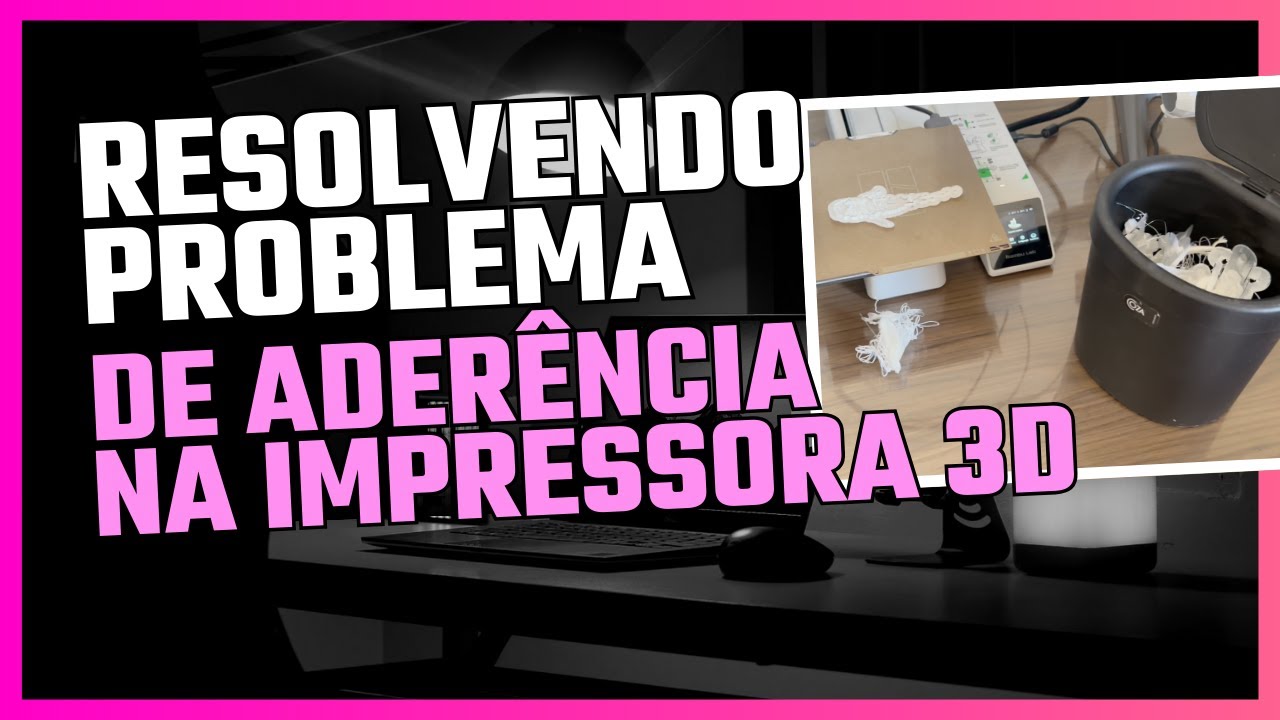
▶ Resolvendo o problema de aderência na impressora 3D Bambu Lab A1 Mini, do Flá Maker 3D (7 min, em português).
Checklist rápido antes de imprimir
- [ ] Mesa lavada com detergente e seca, sem marcas de dedo
- [ ] Mesa e filamento certos selecionados no fatiador
- [ ] Brim ou orelhas em peças grandes, retas ou com cantos vivos
- [ ] Impressora longe de janela, porta e ar-condicionado
- [ ] Primeira camada acompanhada nos primeiros minutos
Na Loja 3D você encontra filamentos PLA e PETG para começar com o material certo.
Qual impressora sofre menos com warping?
Qualquer impressora pode ter warping, porque ele depende da física do filamento. Mas mesa aquecida, mesa texturizada e calibração automática da primeira camada ajudam muito. A A1 Mini Combo e a A1 Combo já vêm com esses recursos. Veja todas em Impressoras 3D, com garantia do fabricante de 1 ano, treinamento ao vivo grátis, 12x sem juros e 10% de desconto no Pix.
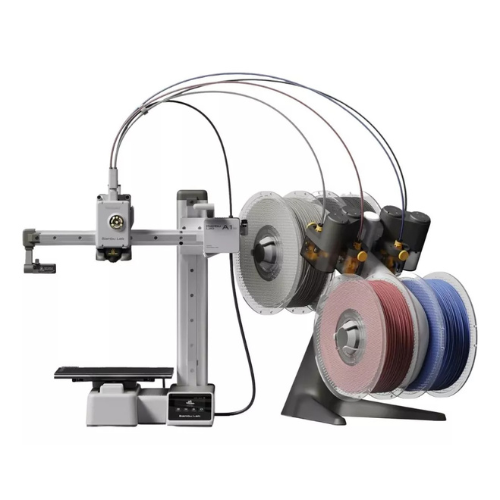
Bambu Lab A1 Mini Combo: mesa aquecida e calibração automática.
Ainda em dúvida sobre qual material usar? Leia nosso guia PLA ou PETG: qual filamento escolher.
Perguntas frequentes
Posso limpar a mesa com álcool isopropílico?
Na mesa PEI texturizada, a Bambu Lab recomenda detergente e água morna, porque o álcool pode espalhar a gordura em vez de removê-la.
Brim estraga o acabamento da peça?
Ele deixa uma pequena rebarba na base, que sai com estilete ou lixa. Se isso incomoda, use orelhas só nos cantos.
Por que a peça solta só no fim da impressão?
Porque, conforme a peça cresce, mais camadas esfriam e encolhem, e a força que puxa os cantos aumenta. Brim e proteção contra vento ajudam nesses casos.
PETG empena menos que PLA?
Cada material tem um comportamento. O mais importante é usar a temperatura de mesa recomendada pelo fabricante do filamento e a mesa certa no fatiador.
Por Diogo Ramalho, fundador e CEO da Loja 3D. Atualizado em 24/10/2026.